MINTA ESTIMASI GRATIS!
Cara Menghitung Kapasitas Conveyor dengan Target Produksi per Jam
Dalam sebuah lini produksi, conveyor memiliki peran penting untuk memindahkan produk dari satu proses ke proses berikutnya. Namun, memilih conveyor tidak cukup hanya berdasarkan panjang, lebar, atau jenis material yang digunakan. Salah satu parameter yang perlu diperhitungkan adalah kapasitas conveyor, yaitu jumlah produk yang dapat dipindahkan dalam periode waktu tertentu.
Sebagai contoh, sebuah pabrik minuman memiliki target produksi 6.000 botol per jam. Untuk mendukung target tersebut, conveyor harus mampu memindahkan botol dengan kecepatan yang sesuai tanpa menyebabkan penumpukan maupun mengganggu kestabilan produk.
Permasalahannya, kecepatan conveyor yang terlalu rendah dapat membatasi aliran produk, sementara kecepatan yang terlalu tinggi belum tentu meningkatkan output produksi. Kecepatan berlebih justru dapat menyebabkan botol tidak stabil, produk bergeser, atau gangguan pada titik transfer.
Lalu, bagaimana cara menghitung kapasitas conveyor berdasarkan target produksi? Dengan mengetahui jumlah produk per jam, dimensi produk, serta jarak antarproduk, kebutuhan kecepatan conveyor dapat diperkirakan menggunakan perhitungan sederhana.
Artikel ini membahas rumus kapasitas conveyor beserta contoh perhitungan untuk botol, karton, dan conveyor multi-lane.
1. Mengapa Kapasitas Conveyor Harus Disesuaikan dengan Target Produksi?
Kapasitas conveyor menunjukkan kemampuan sistem untuk memindahkan sejumlah produk dalam periode tertentu. Pada lini produksi yang menangani produk satuan, kapasitas umumnya dinyatakan dalam pcs/jam atau pcs/menit. Sebagai contoh, apabila sebuah mesin filling menghasilkan 100 botol per menit, conveyor setelah mesin tersebut perlu memiliki kemampuan transportasi yang memadai untuk menerima dan memindahkan botol menuju proses berikutnya.
Jika kapasitas transportasi conveyor lebih rendah daripada jumlah produk yang dihasilkan mesin filling, botol dapat mulai menumpuk pada bagian upstream. Sebaliknya, meningkatkan kecepatan conveyor secara berlebihan juga tidak selalu menjadi solusi. Pada produk seperti botol tinggi, kaleng, atau kemasan ringan, perubahan kecepatan dan kondisi transfer dapat memengaruhi kestabilan produk.
Karena itu, terdapat tiga hal yang perlu dibedakan:
- Target produksi: Jumlah produk yang ingin dihasilkan dalam periode tertentu, misalnya 6.000 botol/jam.
- Kapasitas teoritis conveyor: Jumlah produk yang secara matematis dapat dipindahkan berdasarkan kecepatan conveyor dan jarak antarproduk.
- Output aktual produksi: Jumlah produk yang benar-benar dihasilkan dengan mempertimbangkan kondisi operasional seluruh lini.
Ketiga parameter tersebut saling berhubungan, tetapi tidak selalu memiliki nilai yang sama. Conveyor dengan kapasitas teoritis 8.000 botol/jam tidak otomatis membuat lini produksi menghasilkan 8.000 botol/jam apabila mesin filling hanya mampu memproduksi 6.000 botol/jam.
Oleh karena itu, perhitungan kapasitas conveyor sebaiknya dilakukan berdasarkan kebutuhan aliran produk dan kemampuan mesin yang saling terhubung. Pembahasan mengenai hubungan conveyor dengan pencapaian output produksi juga dapat ditemukan dalam artikel Conveyor Standar untuk Mencapai Target Produksi Harian.
2. Faktor yang Memengaruhi Kapasitas Conveyor
Sebelum melakukan perhitungan, beberapa parameter perlu diketahui agar hasilnya sesuai dengan kebutuhan produksi.
Target Produksi per Jam
Target produksi merupakan jumlah produk yang harus dipindahkan conveyor selama periode tertentu. Contohnya:
- Mesin filling: 6.000 botol/jam.
- Mesin packaging: 1.200 karton/jam.
- Mesin labeling: 4.800 botol/jam.
- Mesin cartoning: 900 karton/jam.
Nilai tersebut digunakan sebagai dasar untuk menentukan kebutuhan kapasitas conveyor. Namun, perlu diperhatikan apakah angka yang digunakan merupakan kapasitas maksimum mesin, kapasitas operasional normal, atau target output rata-rata.
Perbedaan ini penting karena conveyor harus mampu menangani aliran produk pada kondisi operasi yang direncanakan.
Dimensi dan Orientasi Produk
Ukuran produk memengaruhi jumlah produk yang dapat ditempatkan sepanjang lintasan conveyor. Pada perhitungan kapasitas produk satuan, parameter yang perlu diketahui adalah panjang produk searah pergerakan conveyor.
Sebagai contoh, sebuah karton memiliki dimensi:
- Panjang: 400 mm.
- Lebar: 300 mm.
- Tinggi: 250 mm.
Apabila karton bergerak dengan sisi sepanjang 400 mm menghadap arah conveyor, panjang yang digunakan dalam perhitungan adalah 400 mm. Namun, apabila orientasinya diubah sehingga sisi sepanjang 300 mm berada searah gerakan, panjang efektif produk menjadi 300 mm.
Perubahan orientasi tersebut dapat memengaruhi kapasitas teoritis meskipun dimensi karton tidak berubah. Pada produk berbentuk silinder seperti botol atau kaleng, diameter produk biasanya menjadi salah satu parameter dasar untuk memperkirakan jarak antarproduk dalam aliran satu jalur.
Jarak Antarproduk atau Product Spacing
Selain dimensi produk, jarak antarproduk merupakan faktor penting dalam perhitungan kapasitas conveyor. Dalam engineering conveyor, terdapat istilah product pitch, yaitu jarak dari satu titik referensi produk ke titik referensi yang sama pada produk berikutnya.
Untuk produk yang tersusun berurutan dengan orientasi tetap, pitch dapat dihitung dari panjang produk ditambah jarak kosong antarproduk. Sebagai contoh:
- Panjang karton: 300 mm.
- Jarak kosong antar karton: 100 mm.
- Product pitch: 400 mm.
Dengan pitch 400 mm, setiap karton membutuhkan ruang sepanjang 0,4 meter pada jalur conveyor. Semakin besar pitch, semakin sedikit produk yang dapat melewati satu titik dalam periode tertentu pada kecepatan conveyor yang sama.
Sebaliknya, pitch yang lebih kecil memungkinkan jumlah produk lebih banyak, selama kestabilan produk dan kebutuhan proses tetap terpenuhi.
Kecepatan Conveyor
Kecepatan conveyor merupakan kecepatan gerak belt, modular belt, atau chain yang membawa produk. Dalam aplikasi industri, kecepatan dapat dinyatakan dalam:
- Meter per menit (m/menit).
- Meter per detik (m/detik).
Untuk perhitungan kapasitas produk per jam, penggunaan satuan meter per menit cukup praktis karena berhubungan langsung dengan jumlah produk yang dipindahkan setiap menit.
Hubungannya sederhana:
Semakin tinggi kecepatan conveyor, semakin besar kapasitas teoritisnya apabila jarak antarproduk tetap.
Namun, peningkatan kecepatan tetap harus mempertimbangkan stabilitas produk, batas operasi komponen, dan kemampuan mesin pada proses berikutnya.
Jumlah Jalur Conveyor
Jumlah jalur atau lane juga memengaruhi kapasitas sistem. Single-lane conveyor memindahkan produk dalam satu jalur, sedangkan multi-lane conveyor memungkinkan beberapa jalur produk berjalan secara bersamaan.
Sebagai contoh, dua jalur yang masing-masing mampu memindahkan 6.000 botol/jam memiliki kapasitas gabungan teoritis sebesar 12.000 botol/jam. Namun, nilai tersebut hanya dapat dicapai apabila aliran produk pada masing-masing jalur berjalan sesuai asumsi dan sistem downstream mampu menerima seluruh produk.
3. Rumus Menghitung Kapasitas Conveyor
Untuk conveyor yang memindahkan produk satuan secara berurutan, kapasitas teoritis dapat diperkirakan berdasarkan kecepatan conveyor dan product pitch. Perhitungan berikut berlaku untuk aliran satu jalur yang kontinu, dengan asumsi produk bergerak mengikuti kecepatan conveyor dan jarak antarproduk relatif konstan.
Rumus Kapasitas Conveyor Berdasarkan Kecepatan
Rumus yang digunakan adalah:
Keterangan:
- Q = kapasitas teoritis conveyor (pcs/jam).
- v = kecepatan conveyor (m/menit).
- P = product pitch (meter/produk).
- 60 = konversi menit menjadi jam.
Sebagai contoh, sebuah conveyor berjalan dengan kecepatan 12 meter/menit dan memiliki product pitch 0,2 meter.
Maka:
Q = (60×12)/0,2 = 3.600 pcs/jam
Artinya, conveyor tersebut memiliki kapasitas teoritis 3.600 produk per jam berdasarkan asumsi aliran kontinu. Nilai ini bukan jaminan output aktual produksi karena belum memperhitungkan gangguan dan keterbatasan mesin lainnya.
Rumus Menghitung Kecepatan Conveyor Berdasarkan Target Produksi
Apabila target produksi sudah diketahui, rumus dapat dibalik untuk menentukan kecepatan yang dibutuhkan.
Keterangan:
- v = kecepatan conveyor (m/menit).
- Q = target aliran produk (pcs/jam).
- P = product pitch (meter/produk).
Rumus ini membantu engineer memperkirakan kecepatan conveyor sebelum menentukan spesifikasi sistem penggerak.
Cara Menghitung Product Pitch
Untuk produk dengan orientasi tetap dan jarak kosong yang dapat ditentukan, product pitch dihitung menggunakan:
Keterangan:
- P = product pitch (meter).
- L = panjang produk searah conveyor (meter).
- G = jarak kosong antarproduk (meter).
Sebagai contoh:
Panjang karton = 300 mm.
Jarak kosong = 100 mm.
P=300+100=400 mm
Konversikan menjadi meter:
P=0,4 m
Nilai tersebut kemudian digunakan untuk menghitung kapasitas atau kebutuhan kecepatan conveyor.
Penting: Jarak antarproduk yang digunakan harus merupakan jarak yang benar-benar dapat dipertahankan selama operasi. Apabila produk mengalami perubahan posisi, penumpukan, atau slip, kapasitas aktual dapat berbeda dari hasil perhitungan.
4. Contoh Perhitungan Kapasitas Conveyor pada Lini Produksi
Agar lebih mudah dipahami, berikut tiga contoh perhitungan berdasarkan aplikasi conveyor yang umum digunakan dalam industri.
Contoh 1: Menghitung Kecepatan Conveyor untuk Botol Minuman
Sebuah pabrik minuman memiliki mesin filling dengan target produksi 6.000 botol per jam. Botol akan dipindahkan menggunakan conveyor menuju mesin berikutnya dengan product pitch yang direncanakan sebesar 150 mm.
Data yang diketahui:
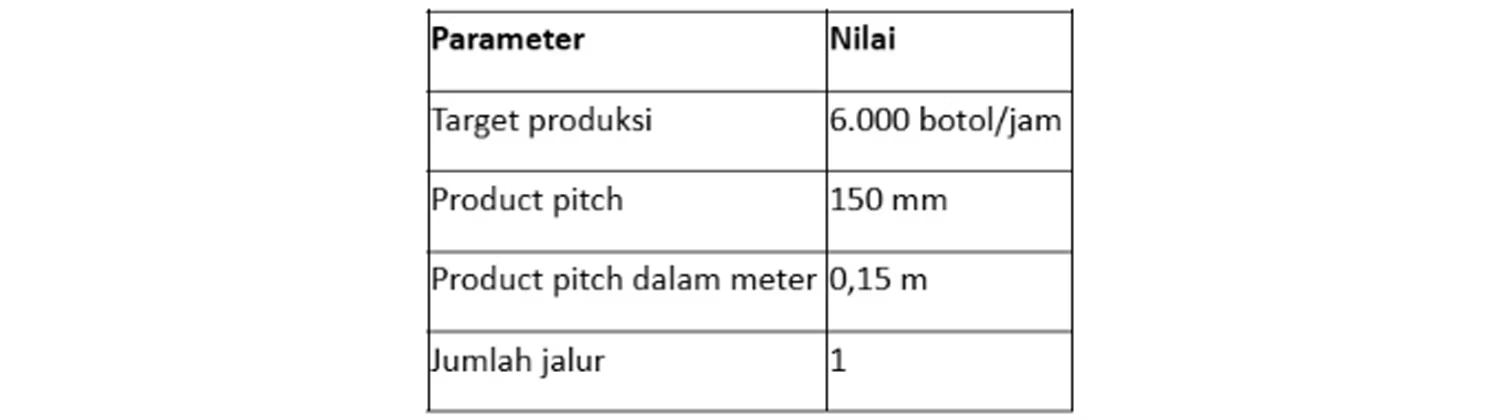
Gunakan rumus:
Masukkan nilai:
v = (6.000×0,15)/60 =15 m/menit
Hasil: Kecepatan teoritis yang diperlukan adalah 15 meter/menit.
Artinya, apabila botol bergerak dalam satu jalur secara kontinu dengan pitch 150 mm, conveyor membutuhkan kecepatan sekitar 15 m/menit untuk memindahkan 6.000 botol per jam. Namun, nilai ini merupakan estimasi awal.
Dalam praktiknya, botol dapat mengalami perubahan jarak ketika melewati area transfer atau proses accumulation. Karena itu, kecepatan operasional perlu dievaluasi berdasarkan karakteristik botol, desain jalur, dan kemampuan mesin berikutnya. Pada aplikasi filling line, pemilihan kecepatan conveyor juga perlu mempertimbangkan sinkronisasi antara mesin filling, capping, labeling, dan packaging.
Contoh 2: Menghitung Kecepatan Belt Conveyor untuk Karton
Sebuah lini packaging menghasilkan 1.200 karton per jam. Karton tersebut akan dipindahkan menggunakan belt conveyor menuju area proses berikutnya.
Data yang diketahui:
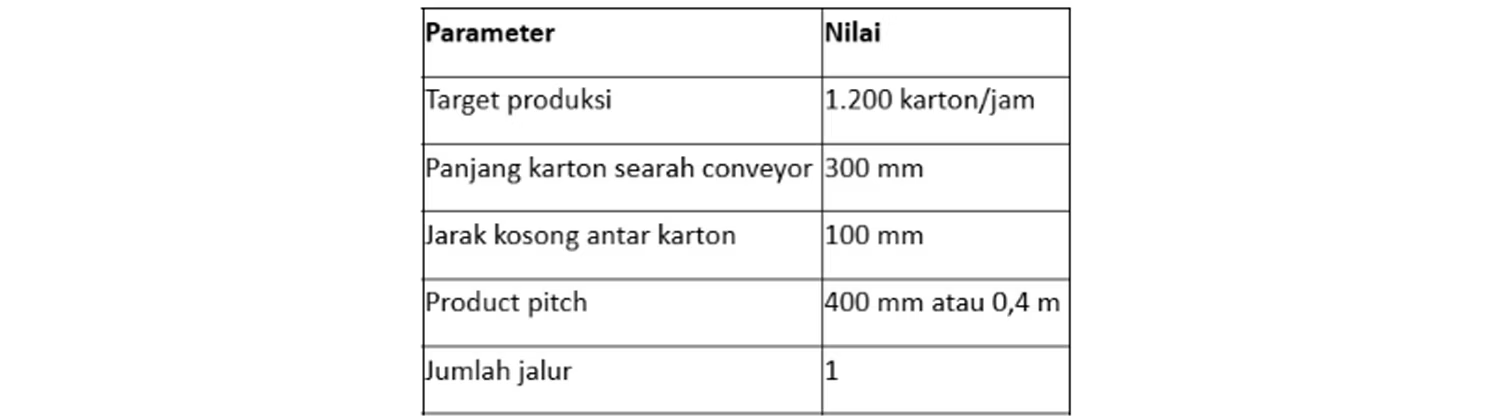
Langkah pertama adalah menentukan product pitch.
P = 300+100 = 400 mm = 0,4 m
Selanjutnya, hitung kecepatan conveyor.
v = (1.200×0,4)/60 =8 m/menit
Hasil: Belt conveyor membutuhkan kecepatan teoritis 8 meter/menit.
Dengan kecepatan tersebut, conveyor secara teoritis mampu memindahkan 1.200 karton per jam apabila setiap karton memiliki pitch 400 mm dan aliran berjalan kontinu. Perhitungan ini dapat digunakan sebagai salah satu dasar dalam menentukan spesifikasi awal belt conveyor.
Namun, pemilihan akhir tetap harus mempertimbangkan berat karton, ukuran belt, kestabilan produk, serta kondisi transfer menuju mesin berikutnya.
Contoh 3: Menghitung Kapasitas Conveyor Multi-Lane
Sebuah lini produksi minuman membutuhkan kapasitas transportasi sebesar 12.000 botol per jam. Untuk memenuhi kebutuhan tersebut, direncanakan penggunaan conveyor dengan dua jalur. Asumsinya, setiap jalur memiliki kapasitas dan distribusi produk yang sama.
Data yang diketahui:
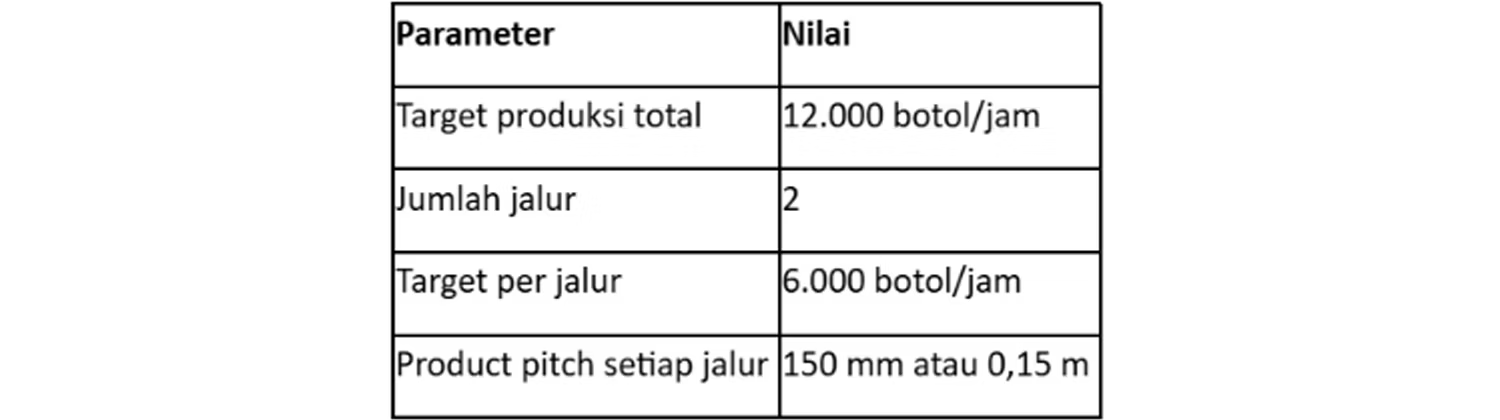
Kapasitas yang dibutuhkan setiap jalur:
Qjalur = 12.000/2 = 6.000 botol/jam
Selanjutnya, hitung kecepatan setiap jalur.
v = (6.000×0,15)/60 = 15 m/menit
Hasil: Setiap jalur membutuhkan kecepatan teoritis 15 meter/menit.
Dengan dua jalur yang beroperasi secara bersamaan, kapasitas gabungan teoritis menjadi 12.000 botol/jam. Perhitungan ini menunjukkan bagaimana pembagian aliran produk dapat digunakan untuk memenuhi target kapasitas tertentu.
Namun, penggunaan multi-lane tetap membutuhkan evaluasi terhadap sistem pembagi produk, kestabilan aliran, dan proses penggabungan jalur. Apabila kedua jalur harus digabung menjadi satu sebelum mesin packaging, maka area penggabungan tersebut juga harus mampu menangani kapasitas gabungan yang direncanakan. Tanpa kapasitas downstream yang memadai, penambahan jalur conveyor tidak otomatis meningkatkan output produksi.
Ringkasan Hasil Perhitungan
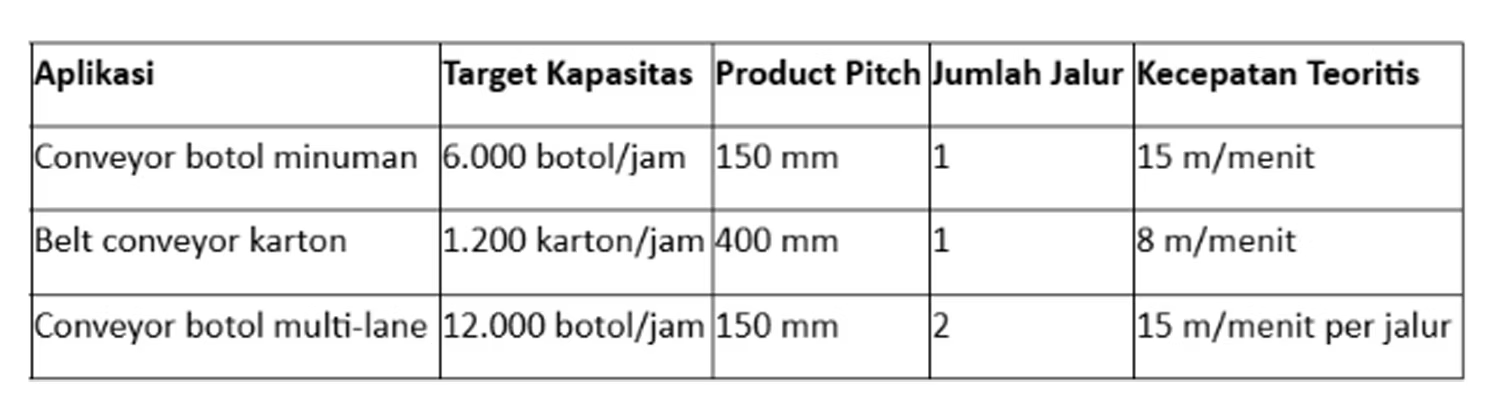
Tabel tersebut memperlihatkan bahwa kebutuhan kecepatan conveyor tidak hanya ditentukan oleh jumlah produk per jam, tetapi juga oleh jarak antarproduk dan jumlah jalur yang digunakan.
5. Mengapa Kapasitas Teoritis Berbeda dari Kapasitas Aktual?
Hasil perhitungan kapasitas conveyor merupakan estimasi berdasarkan kondisi ideal. Dalam production line sebenarnya, aliran produk tidak selalu berlangsung secara kontinu dengan jarak antarproduk yang konstan.
Beberapa faktor dapat menyebabkan kapasitas aktual berbeda dari hasil perhitungan.
Perbedaan Kapasitas Mesin Upstream dan Downstream
Conveyor biasanya menghubungkan dua atau lebih mesin dengan kapasitas operasional yang berbeda. Sebagai contoh:
- Filling machine: 6.000 botol/jam.
- Labeling machine: 5.400 botol/jam.
- Conveyor: kapasitas teoritis 7.200 botol/jam.
Meskipun conveyor mampu memindahkan 7.200 botol/jam secara teoritis, mesin labeling hanya mampu memproses 5.400 botol/jam. Apabila mesin filling terus menghasilkan 6.000 botol/jam, terdapat selisih kapasitas sebesar 600 botol/jam.
Tanpa pengaturan aliran atau kapasitas penampungan sementara, produk akan terus menumpuk di antara kedua mesin. Dalam kondisi ini, menaikkan kecepatan conveyor tidak menyelesaikan perbedaan kapasitas proses.
Perubahan Jarak Antar Produk
Product pitch yang digunakan dalam perhitungan belum tentu selalu sama sepanjang conveyor. Pada beberapa aplikasi, jarak antarproduk dapat berubah akibat:
- Perpindahan dari satu conveyor ke conveyor lain.
- Perbedaan kecepatan antarmodul conveyor.
- Sistem pengaturan jarak produk.
- Produk yang berhenti sementara.
- Proses accumulation.
Jika pitch aktual berbeda dari asumsi awal, jumlah produk yang melewati satu titik per jam juga berubah. Oleh karena itu, pengukuran pitch aktual perlu dilakukan apabila perhitungan digunakan untuk mengevaluasi conveyor yang sudah beroperasi.
Gangguan dan Waktu Berhenti Mesin
Pada proses produksi, conveyor maupun mesin yang terhubung dapat berhenti sementara akibat berbagai kondisi. Contohnya:
- Pergantian material kemasan.
- Pemeriksaan kualitas.
- Produk tersangkut pada mesin.
- Sensor mendeteksi penumpukan.
- Gangguan pada proses downstream.
- Aktivitas maintenance.
Waktu berhenti tersebut mengurangi jumlah produk yang benar-benar dipindahkan selama periode pengukuran. Sebagai ilustrasi, conveyor dengan kapasitas teoritis 6.000 produk/jam hanya menerima produk selama 50 menit dalam satu jam.
Jika selama beroperasi conveyor selalu menerima aliran penuh pada kapasitas teoritisnya, jumlah produk yang dipindahkan adalah:
Qaktual = (6.000×50)/60 =5.000 produk/jam
Perhitungan tersebut menunjukkan bahwa waktu operasi efektif dapat memengaruhi output aktual. Namun, pada kondisi nyata, kapasitas juga dapat dipengaruhi oleh perubahan pitch, suplai produk, dan kemampuan mesin lainnya.
Kebutuhan Accumulation Conveyor
Pada lini produksi yang memiliki perbedaan kecepatan antar mesin atau sering mengalami penghentian sementara, accumulation conveyor dapat digunakan untuk menyediakan kapasitas penampungan produk. Sistem ini memungkinkan produk ditampung sementara ketika mesin downstream melambat atau berhenti.
Namun, accumulation conveyor tidak meningkatkan kapasitas maksimum mesin yang menjadi bottleneck. Fungsinya adalah membantu mengelola perbedaan aliran dan mengurangi dampak gangguan sementara selama kapasitas buffer masih tersedia.
Untuk memahami fungsi tersebut lebih lanjut, baca artikel Apa Itu Accumulation Conveyor dan Manfaatnya untuk Produksi.
6. Kesalahan Umum dan Checklist Perhitungan Kapasitas Conveyor
Perhitungan kapasitas conveyor terlihat sederhana, tetapi beberapa kesalahan dapat menghasilkan estimasi yang tidak sesuai dengan kondisi produksi.
Kesalahan Umum Saat Menghitung Kapasitas Conveyor
1. Menggunakan panjang produk tanpa memperhitungkan jarak antarproduk
Jika karton memiliki panjang 300 mm dan jarak kosong 100 mm, pitch yang digunakan adalah 400 mm, bukan 300 mm.
Mengabaikan jarak kosong akan menghasilkan estimasi kapasitas yang terlalu tinggi.
2. Mencampur satuan perhitungan
Rumus menggunakan kecepatan dalam meter per menit dan pitch dalam meter. Jika dimensi produk masih menggunakan milimeter, nilainya harus dikonversi terlebih dahulu.
Sebagai contoh:
150 mm = 0,15 meter.
3. Menganggap kapasitas teoritis sama dengan output produksi
Kapasitas teoritis hanya menunjukkan kemampuan transportasi berdasarkan asumsi aliran tertentu. Output aktual tetap dipengaruhi mesin upstream, mesin downstream, waktu berhenti, dan kondisi operasional.
4. Mengabaikan orientasi produk
Karton berukuran 400 × 300 mm akan membutuhkan pitch berbeda tergantung sisi mana yang searah dengan gerakan conveyor.
5. Menambah kecepatan tanpa memeriksa kestabilan produk
Kecepatan lebih tinggi tidak selalu menghasilkan perpindahan produk yang lebih baik. Produk tinggi, ringan, atau memiliki alas kurang stabil dapat membutuhkan perhatian khusus pada area transfer dan perubahan kecepatan.
6. Menganggap multi-lane otomatis meningkatkan output
Penambahan jalur dapat meningkatkan kapasitas transportasi teoritis, tetapi output produksi tetap dibatasi oleh kemampuan mesin yang menerima produk.
7. Tidak membedakan aliran kontinu dan intermittent
Rumus kapasitas sederhana lebih sesuai untuk produk yang bergerak dengan pitch relatif konstan. Pada aplikasi indexing conveyor atau sistem yang bergerak dan berhenti secara periodik, perhitungan perlu mempertimbangkan waktu siklus serta jumlah produk yang dipindahkan setiap siklus.
Checklist Sebelum Menentukan Kapasitas Conveyor
Sebelum memilih spesifikasi conveyor, beberapa informasi berikut sebaiknya sudah tersedia.
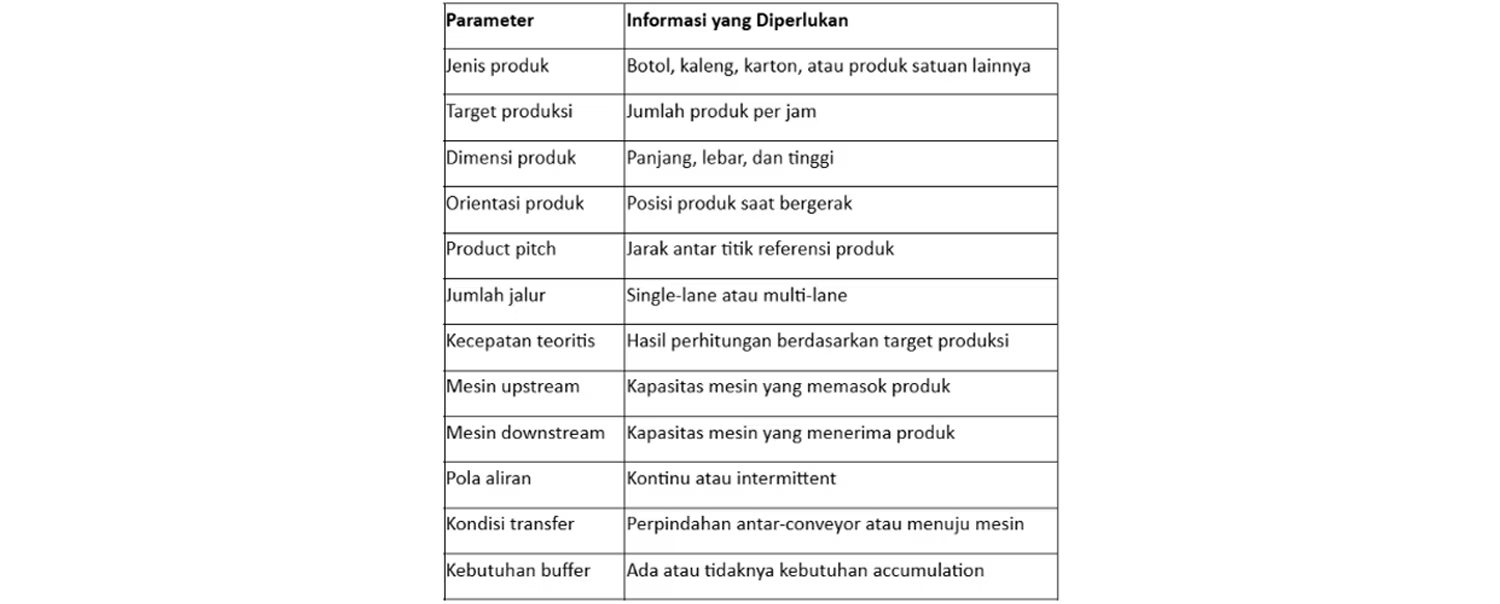
Informasi tersebut dapat digunakan sebagai dasar awal dalam menentukan kebutuhan conveyor. Setelah kapasitas dan kecepatan diketahui, tahap engineering selanjutnya mencakup pemilihan sistem penggerak, struktur conveyor, dimensi sabuk atau rantai, dan stabilitas produk. Perhitungan kapasitas konveyor tidak menggantikan perhitungan motor dan gearbox, karena melibatkan parameter teknik yang berbeda.
7. Kesimpulan
Menghitung kapasitas konveyor berdasarkan target produksi merupakan langkah penting sebelum menentukan kecepatan konveyor dan memilih spesifikasi konveyor industri. Untuk konveyor yang mengangkut produk individual dalam aliran kontinu, kapasitas teoritis dapat diperkirakan menggunakan tiga parameter utama: throughput produksi per jam, jarak antar produk, dan kecepatan konveyor.
Rumus:
dapat digunakan untuk memperkirakan kapasitas konveyor teoritis, sedangkan:
Membantu menentukan kecepatan konveyor yang dibutuhkan berdasarkan target produksi. Namun, perhitungan ini hanya memberikan perkiraan awal dan bukan jaminan output produksi. Thruput (kapasitas pengolahan) aktual bergantung pada kondisi aliran produk, stabilitas perpindahan, waktu operasi, serta kapasitas mesin di bagian hulu (upstream) dan hilir (downstream).
Konveyor yang tepat bukanlah sekadar konveyor yang paling cepat, melainkan konveyor yang dapat memindahkan produk sesuai kapasitas yang dibutuhkan sambil menjaga kelancaran aliran produksi.
Dengan memahami hubungan antara target produksi, dimensi produk, jarak antar-produk (spacing), dan kecepatan konveyor, tim rekayasa (engineering) dapat membuat keputusan yang lebih tepat saat merencanakan sistem penanganan material (material handling).
Diskusikan Kebutuhan Konveyor Industri Anda dengan Connect Automation
Connect Automation menyediakan berbagai solusi konveyor industri, termasuk belt conveyor, modular conveyor, tabletop chain conveyor, dan roller conveyor untuk aplikasi produksi dan penanganan material.
Memilih konveyor yang tepat memerlukan pertimbangan terhadap jenis produk, dimensi, kapasitas angkut, kecepatan, dan kondisi operasional.
Hubungi tim Connect Automation untuk mendiskusikan spesifikasi konveyor yang sesuai dengan target produksi dan kebutuhan industri Anda.
Jelajahi Produk dan Solusi Konveyor dari Connect Automation"
Connect Automation mengkhususkan diri dalam menyediakan solusi otomatisasi, termasuk sistem konveyor, untuk meningkatkan efisiensi di berbagai industri. Perusahaan ini menawarkan teknologi canggih untuk membantu organisasi mengotomatisasi tugas dan mengoptimalkan alur kerja. Connect Automation membantu bisnis mengurangi usaha manual, meningkatkan produktivitas, dan mencapai hasil yang lebih baik. Dengan pendekatan yang berfokus pada pelanggan, perusahaan merancang solusi yang disesuaikan untuk memastikan transisi otomatisasi yang lancar dan efektif untuk kesuksesan jangka panjang.
Kawasan Industri Jababeka Tahap 1,
Jl. Jababeka II D Blok C14L Cikarang, Indonesia (17530)
(021) 893 5060 Google Map
Rungkut Industri III, No. 37,
Rungkut Menanggal, Kec. Gn. Anyar Surabaya, Indonesia (60293)
(031) 9985 8624 Google Map